Как работает плазменная лампа и как мы её делаем
Создание плазменных скульптур требует тщательной подготовки на все стадиях – от создания стеклянной заготовки до заправки газов в готовое изделие.
Плазменная труба — прямая наследница трубки Гейслера. В 1857 году немецкий стеклодув Генрих Гейслер впервые заставил светиться разреженный газ в запаянной стеклянной трубке, и из этих опытов выросли неоновые вывески и газоразрядные лампы. Плазменные шары и трубы ещё называют лампами Тесла: высокочастотный разряд, который в них горит, восходит к опытам Николы Теслы. Принцип простой: в запаянной колбе — газовая смесь при пониженном давлении, а в основании — генератор высокого напряжения высокой частоты. Большинство наших труб безэлектродные: поле проходит прямо сквозь стекло, ионизирует газ, и тот начинает светиться. Цвет и рисунок молний зависят от газовой смеси и давления.
Работа со стеклом: формовка заготовки
Создание декоративных стеклянных изделий сочетает в себе стеклодувное мастерство и современные технологии, благодаря которым мы можем наслаждаться уникальными изделиями, которые украшают интерьеры и поражают своей красотой.
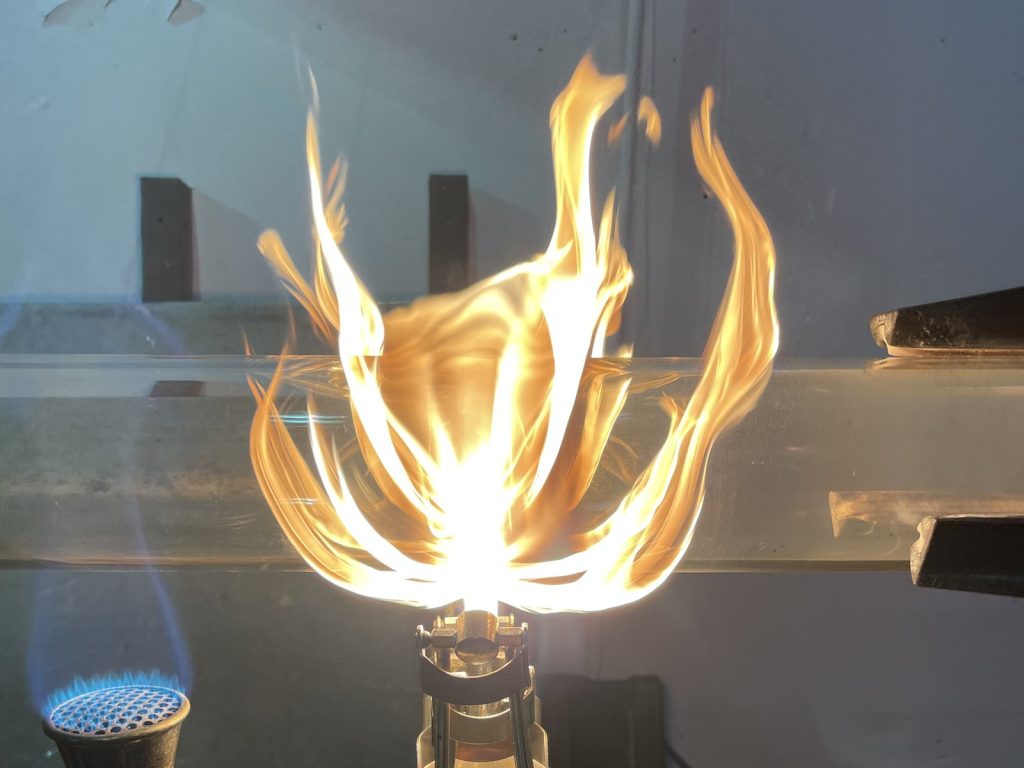
На этапе формовки стекла закладывается основа для будущего изделия, будь то небольшая лампа или крупногабаритная инсталляция. Как правило исходной заготовкой являются стеклянные трубки всевозможных размеров.
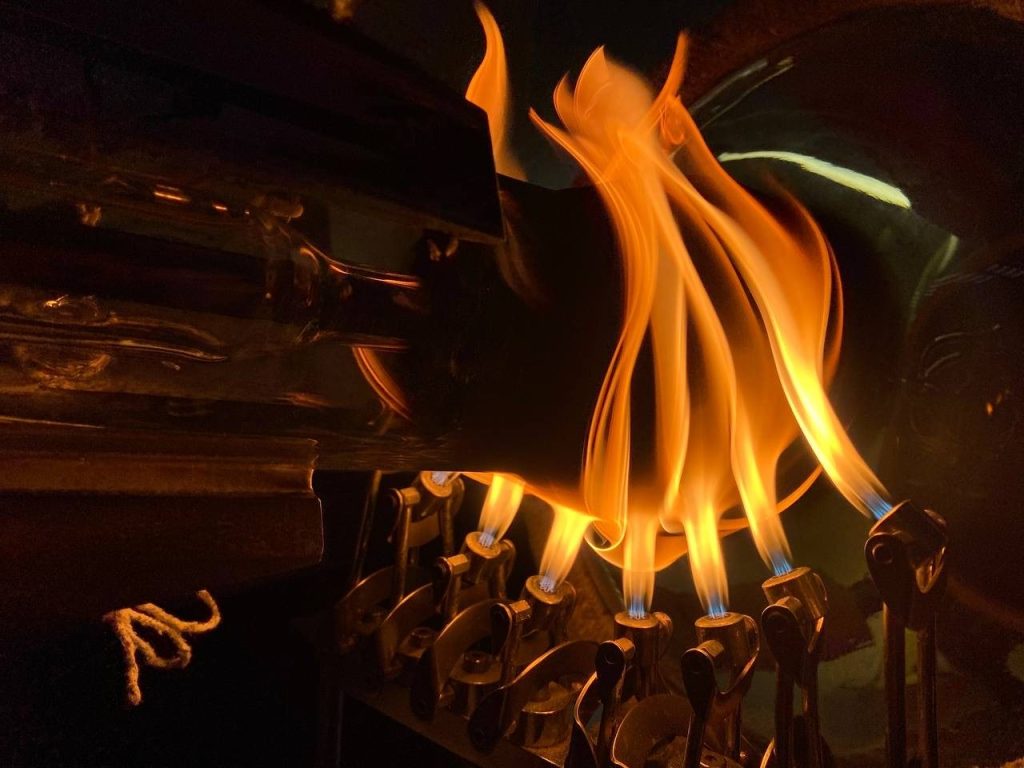
Для небольших изделий, таких как спирали, миниатюрные шары, плазменные деревья или декоративные формы, используется ручная обработка. Стекло нагревают до температуры плавления 1500 градусов, после чего придают ему нужную форму с помощью специальных инструментов, графитовых матриц или выдувания. Этот процесс требует высокой точности и опыта, ведь даже малейшая ошибка может повлиять на качество изделия.
Крупные изделия, например, большие плазменные трубы или шары объёмом более 20 литров, требуют применения стеклодувных станков. Они позволяют равномерно нагревать крупногабаритное стекло и формовать его с высокой точностью, что невозможно сделать вручную.
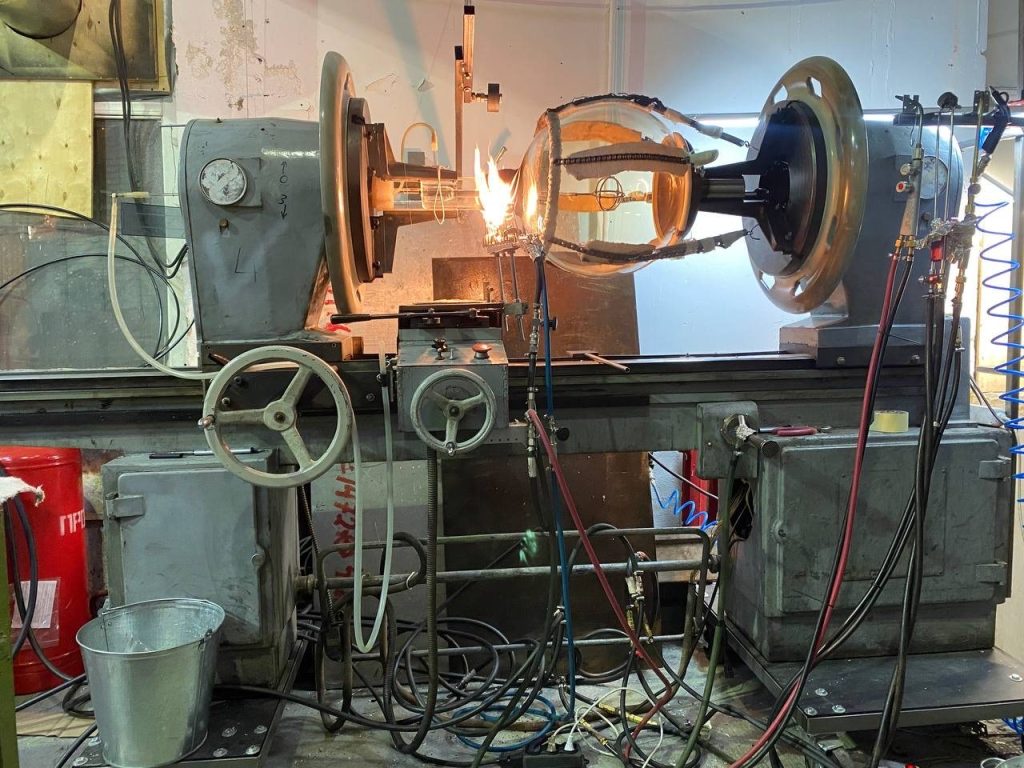
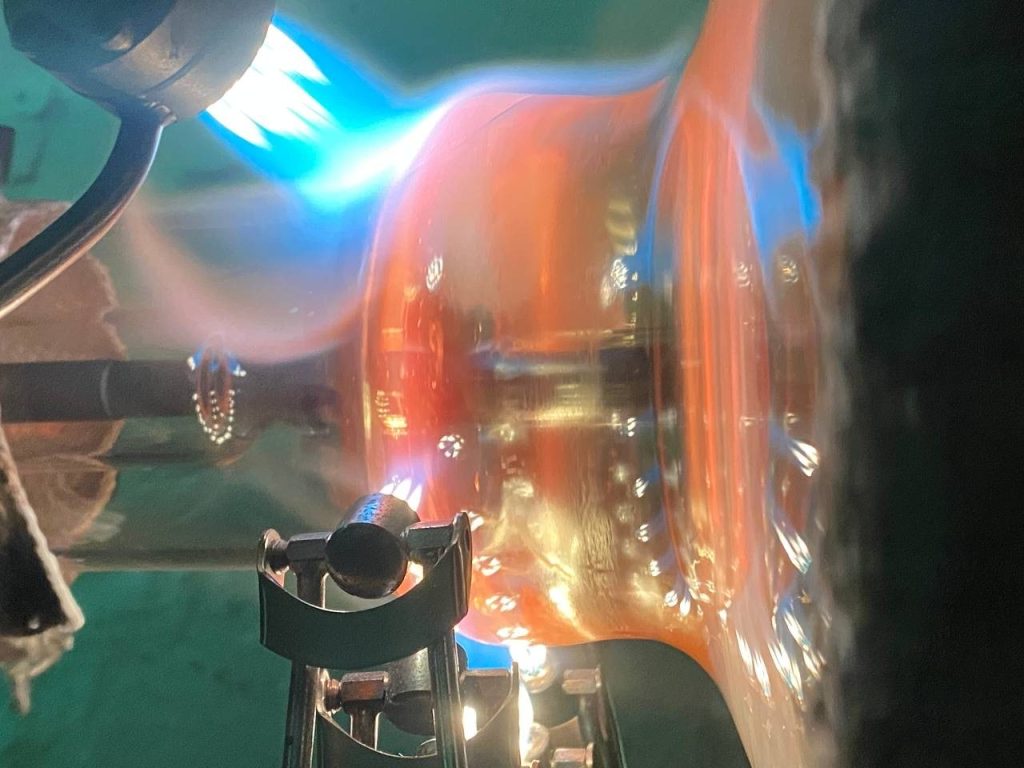
После формовки стекло проходит этап первичного охлаждения, чтобы избежать внутренних напряжений, которые могут привести к растрескиванию. Только после этого изделие готово к следующему этапу — ожигу.
Термическая обработка для снятия напряжений
Стекло – это очень капризный материал. После изготовления изделия и обработке в пламени горелки в нём остаются внутренние напряжения, которые могут привести к неожиданному разрушению изделия.
Это происходит из-за неравномерного изменения температуры внутренних и внешних слоев. Внутренние по мере остывания стремятся уменьшить свой объем, однако уже затвердевшие наружные слои препятствуют этому. Если остаточные напряжение в стекле превысит его предел прочности, то изделие разрушится при комнатной температуре. Иногда это может произойти не сразу, а спустя часы или дни, особенно при приложении внешних сил.
Чтобы этого не случилось, стекло нужно "успокоить" с помощью специальной термической обработки, которую специалисты называют отжигом.
Сначала изделие медленно и равномерно нагревают до определённой температуры – примерно 500-550°C. При такой температуре стекло становится более "податливым", его внутренняя структура расслабляется, и накопленные напряжения начинают постепенно уходить.
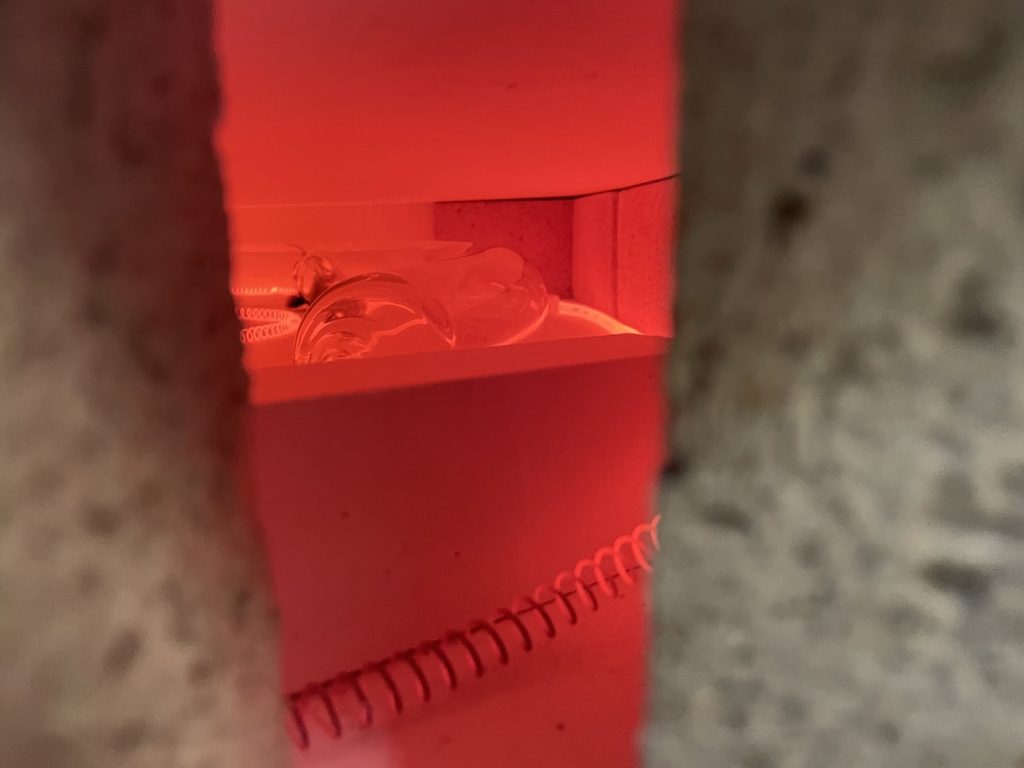
Самое важное в этом процессе – терпение. После нагрева стекло нужно очень медленно охладить. Если охлаждать слишком быстро, в стекле появятся новые напряжения, и вся процедура окажется бесполезной. Процесс охлаждения может занимать несколько часов или даже дней, в зависимости от размера и толщины изделия. Специальные печи позволяют точно контролировать температуру и скорость охлаждения.
После правильного отжига стекло становится более надёжным и долговечным. Оно лучше переносит температурные колебания и механические нагрузки. Это особенно критично при вакуумировании, когда на плазменную трубу давят сотни или тысячи килограмм атмосферного столба.
А знаете ли вы, на стеклянную трубу д=200 и длинной метр действует сила 95478 Н (~9,5 тонн)?
Как увидеть невидимое: контроль качества стекла
После обработки в печи изделие на первый взгляд он кажется идеальным, но внутри всё еще могут таиться невидимые глазу напряжения в структуре стекла, которые могут привести к неожиданному разрушению.
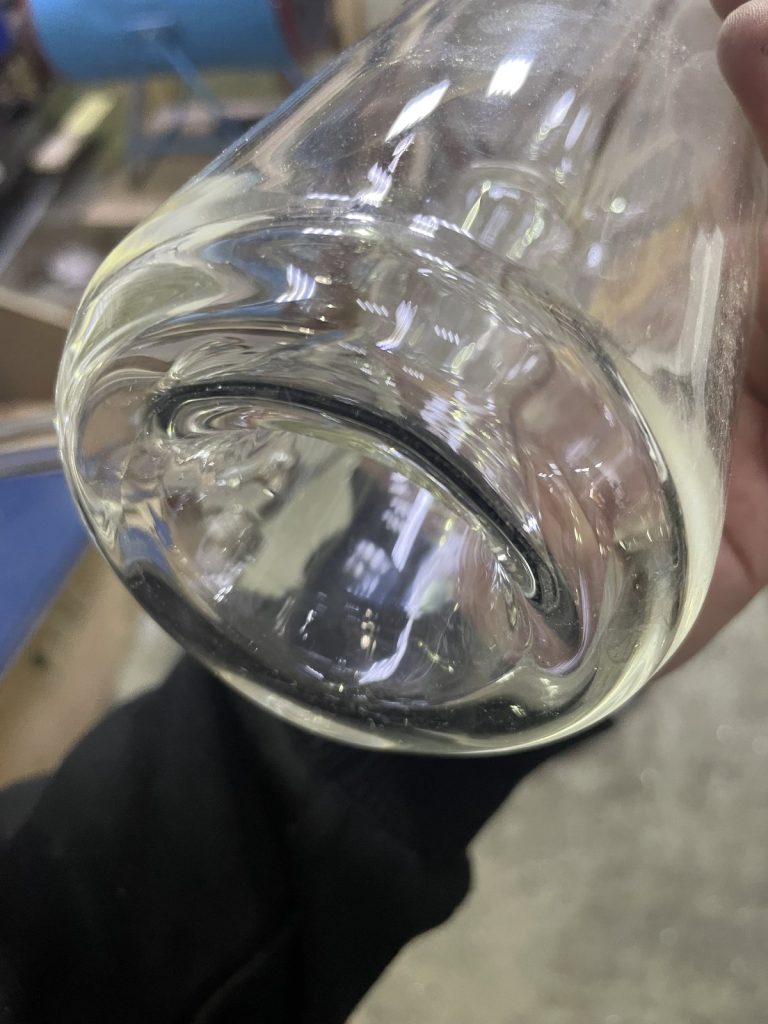
Как же увидеть эти скрытые напряжения? На помощь приходит удивительный прибор – полярископ. Если поместить исследуемое стекло между двумя специальными фильтрами (поляризаторами) и направить через них свет, то невидимые напряжения проявляются в виде удивительной картины цветных полос и узоров. Чем ярче и контрастнее узор, тем сильнее внутренние напряжения в стекле.
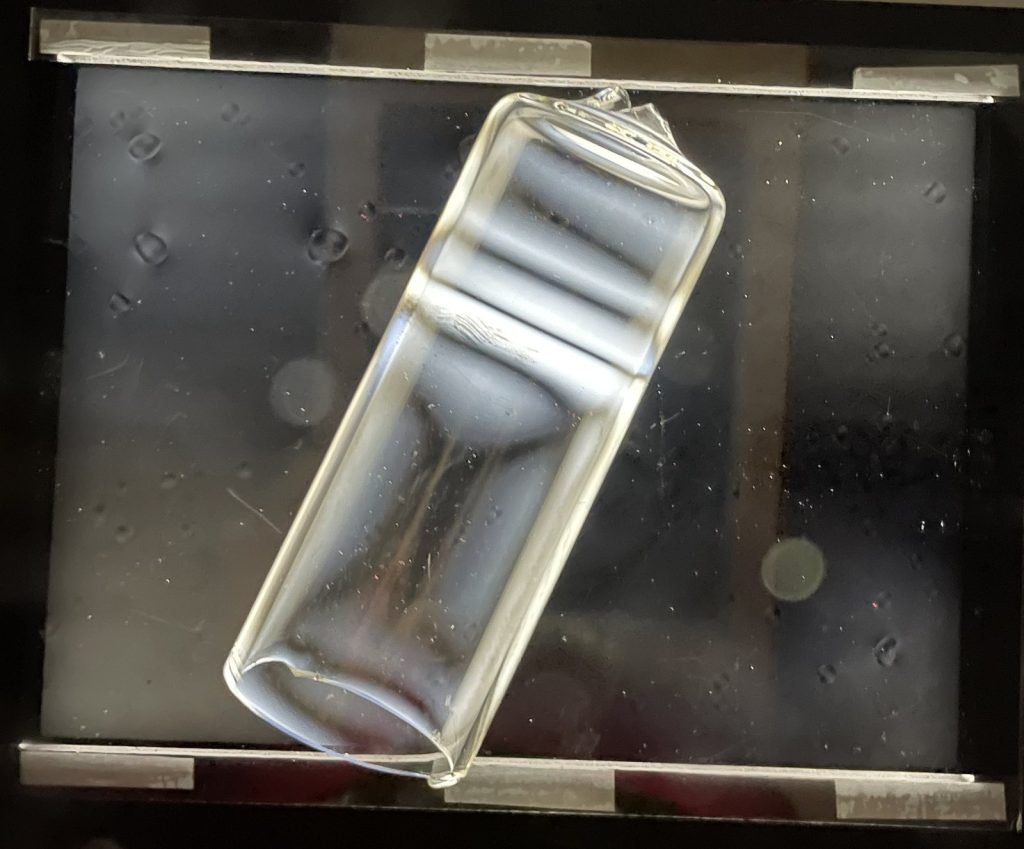
Этот метод основан на интересном физическом явлении: при наличии напряжений стекло начинает по-разному пропускать свет в разных направлениях, словно создавая световую радугу. Мы можем "прочитать" эту картину, определяя, где в изделии есть проблемные зоны.
Полярископ помогает убедиться, что напряжения минимальны и распределены равномерно. Благодаря этой технологии мы можем быть спокойны за безопасность стеклянных изделий – само по себе оно не разрушится.
Подготовка к заполнению: дегазация в вакуумной печи
В зависимости вида и степени загрязнений стекла требуется нагрев до 300—400°С. Органические вещества сгорают, превращаясь углекислый газ и водород. Так же при таких температурах удаляются все газы, попавшие в стекло при его хранении или обработке. Практика показывает, что, даже нагревая стекло до размягчения, нельзя полностью обезгазить всю его толщу (для обезгаживания всей толщи стекла необходима температура, при которой стекло практически теряет свою форму). Однако ввиду того, что можно полностью очистить поверхностные слои стеклянной детали, остаточное выделение не является ухудшающим свойства в процессе его эксплуатации.
Для дополнительной очистки применяется плазменная или электронная обработка. Электронную бомбардировку стекла можно осуществить также возбуждением вторичного электронного резонанса: откачиваемое изделие помещают между металлическими пластинами, к которым прикладывают высокое напряжение определенной частоты. Вторичный электронный резонанс сопровождается флуоресценцией стекла, вызываемой его электронной бомбардировкой.
Искусство укрощения плазмы: Подбор газовой смеси
Когда мы видим причудливо светящиеся стеклянные шары или трубки с переливающимися разноцветными молниями внутри, мало кто задумывается, что за этой красотой стоит сложный научный процесс. Создание плазменных декоративных изделий – это настоящее искусство, где творец работает не с красками, а с газовыми смесями и электричеством.
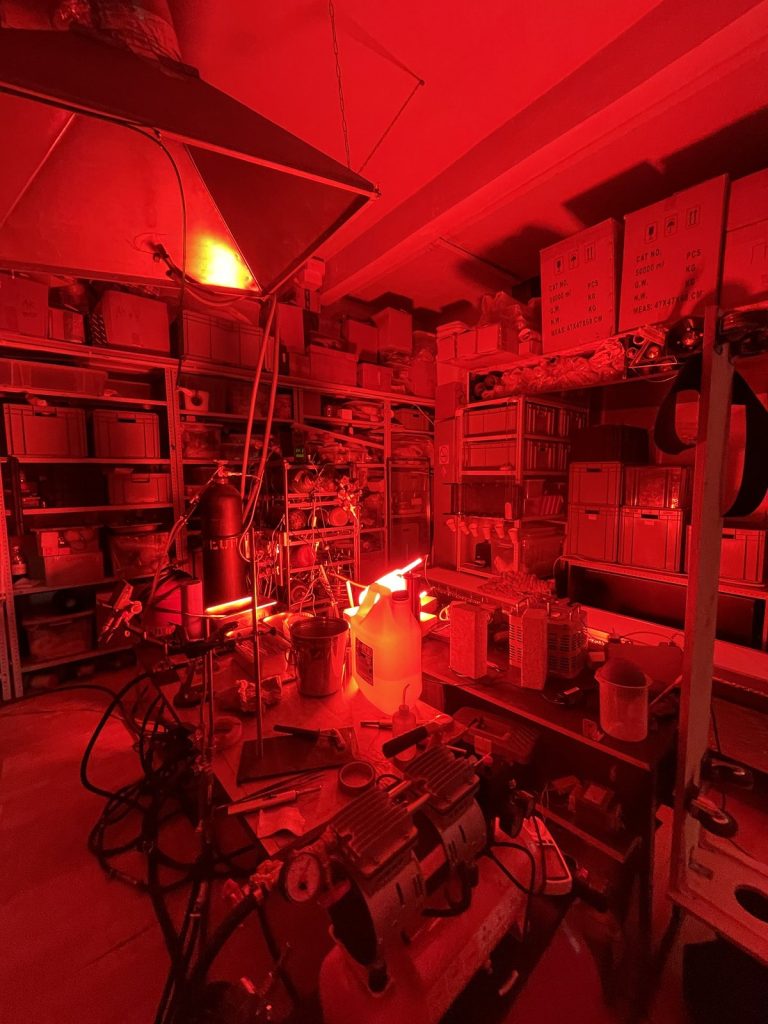
Магия начинается с пустоты. Первый шаг в создании плазменного чуда – это вакуумирование стеклянной формы. Вначале мы создаём идеально чистый холст, удаляя из стеклянного сосуда все посторонние газы. Это необходимо для того, чтобы будущая газовая смесь проявила себя во всей красе.
Алхимия газовых смесей Подбор правильной газовой смеси – это настоящее творчество, где наука встречается с искусством. Каждый газ привносит свои уникальные свойства:
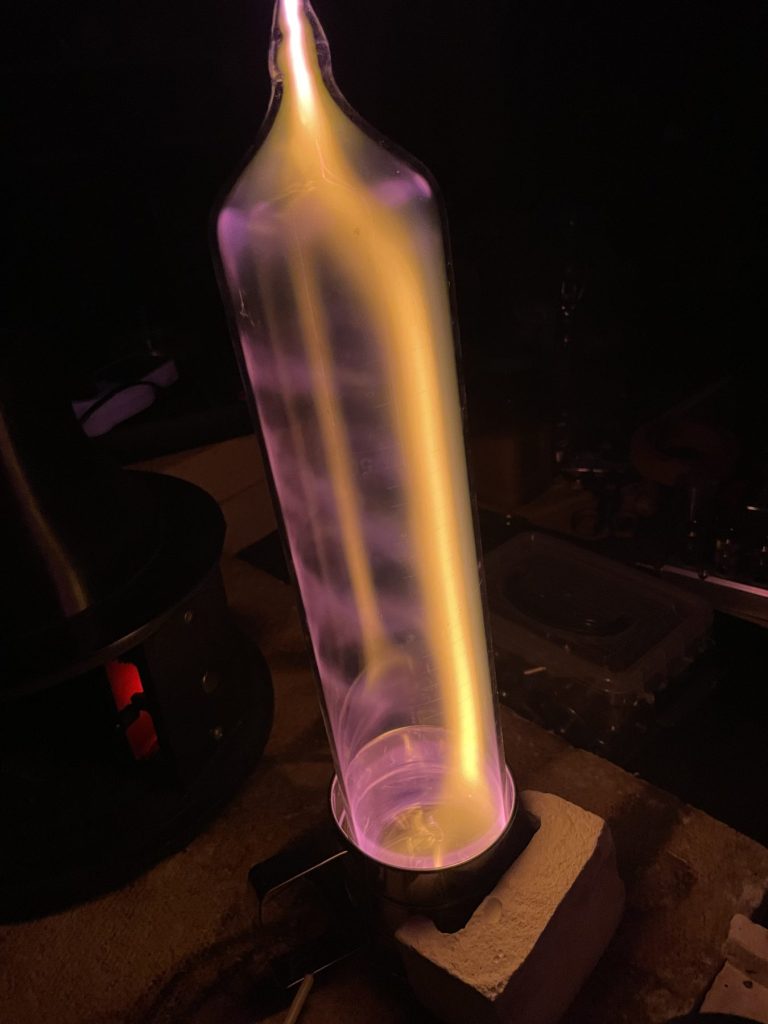
- Неон дарит яркое оранжево-красное свечение
- Аргон создаёт лавандовые или голубоватое оттенки
- Криптон обеспечивает белое свечение
- Ксенон может давать фиолетовые и синие тона
- Азот дает сиреневый или желтый
Но настоящая магия начинается при создании смесей. Подобно тому, как художник смешивает краски на палитре, мастер экспериментирует с пропорциями газов, добавляя щепотку одного и каплю другого. Результат может быть непредсказуемым и удивительным! Например, добавка паров йода к аргону наделяет его пронзительно синими ореолами, а азот окрашивают криптон и ксенон в зеленые цвета. Гексафторид серы соберет неон в тонкий жгут, а ничтожные доли процента воды или кислорода могут полностью испортить смесь сделав её невзрачной.
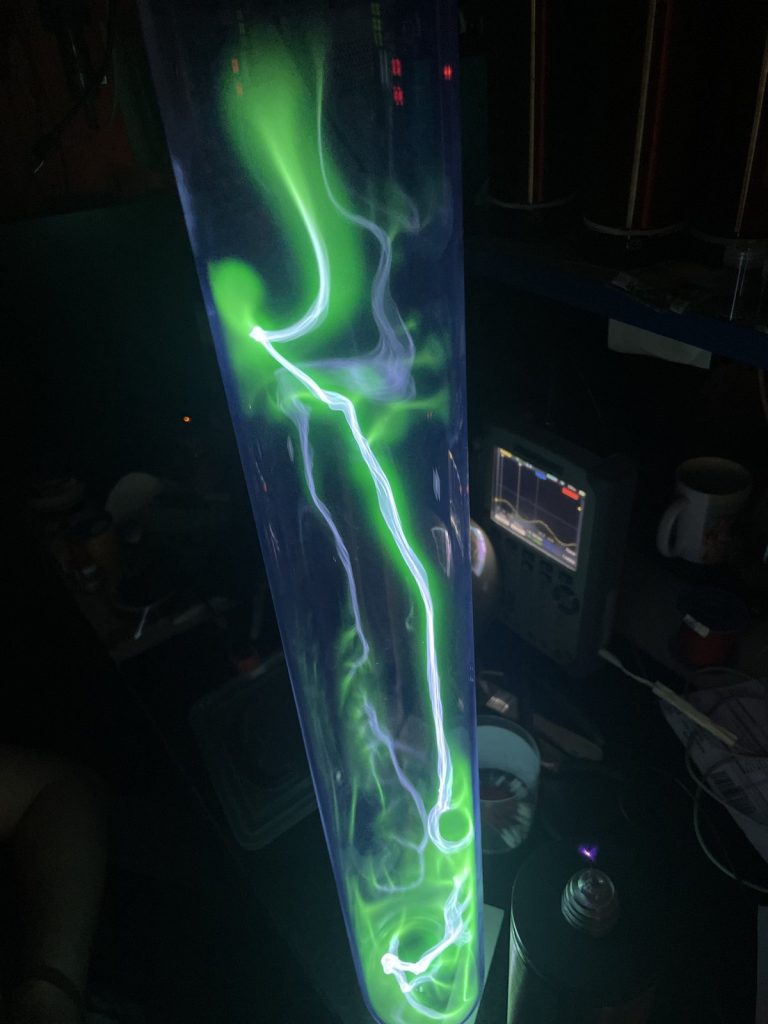
К сожалению, многие газы дороги и трудно добываемы. Один из самых редких газов — это Ксенон. В 1000 куб м3 воздуха содержится всего лишь 86 куб см3 ксенона, что делает его самым дорогим инертным газом.
Давление так же имеет значение. Важно не только то, какие газы используются, но и под каким давлением они находятся. Слишком низкое давление – и плазма станет тусклой, слишком высокое – и разряд может быть неустойчивым. И для разных газов все параметры отличаются! Найти золотую середину – это настоящее искусство, требующее опыта и интуиции.
Каждое изделие уникально В этом и заключается особая прелесть работы с плазмой – даже при использовании одной и той же газовой смеси, каждое изделие получается неповторимым. Размер сосуда, расположение электродов, особенности формы – всё это влияет на конечный результат.
Искусство создания плазменных декоративных изделий – это удивительный симбиоз науки и творчества, где физические законы становятся инструментом создания красоты. Каждое такое изделие – это маленькая вселенная, где газы и электричество танцуют свой завораживающий танец, создавая неповторимое световое шоу.
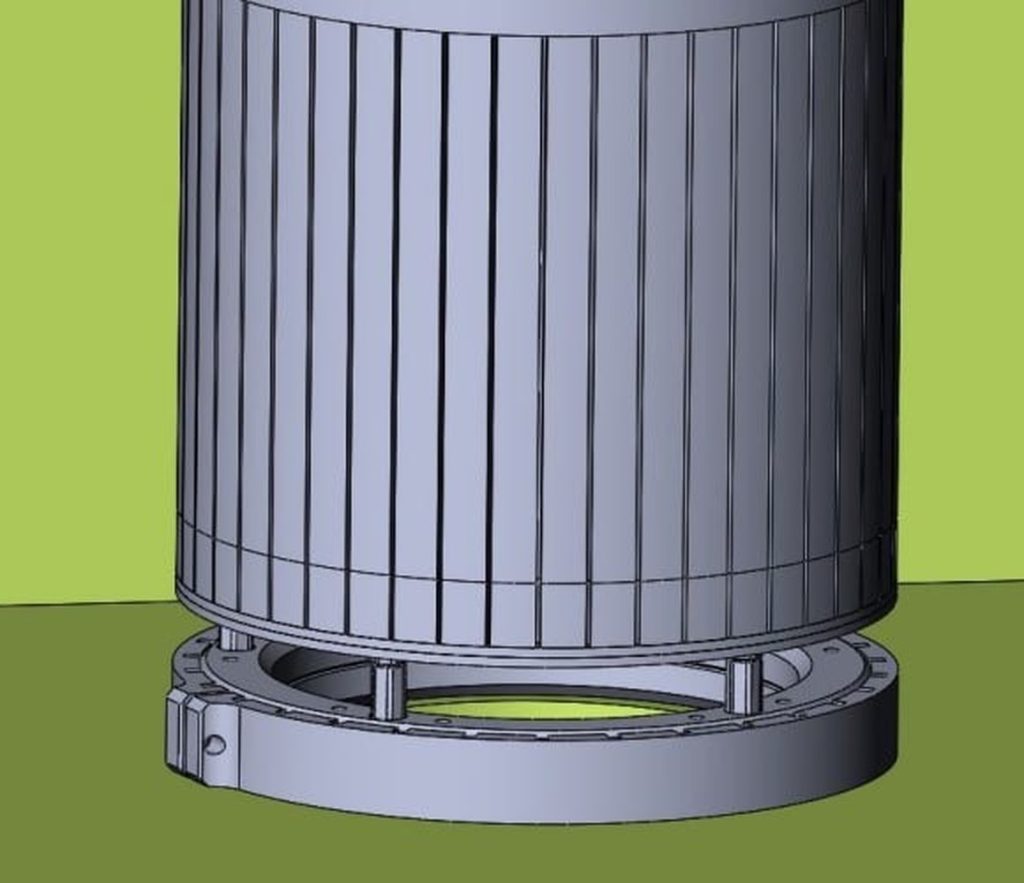
Электроника: блок питания и управление
Блок питания для каждой колонны мы проектируем и собираем сами. Его корпус и крепление сначала рождаются в 3D-модели — так мы заранее проверяем охлаждение, размеры и то, как блок быстро снимается для обслуживания. В блоке — высоковольтный генератор, вентилятор, датчики температуры и контроллер с собственной прошивкой, которая управляет характером разряда и следит за состоянием колонны.